


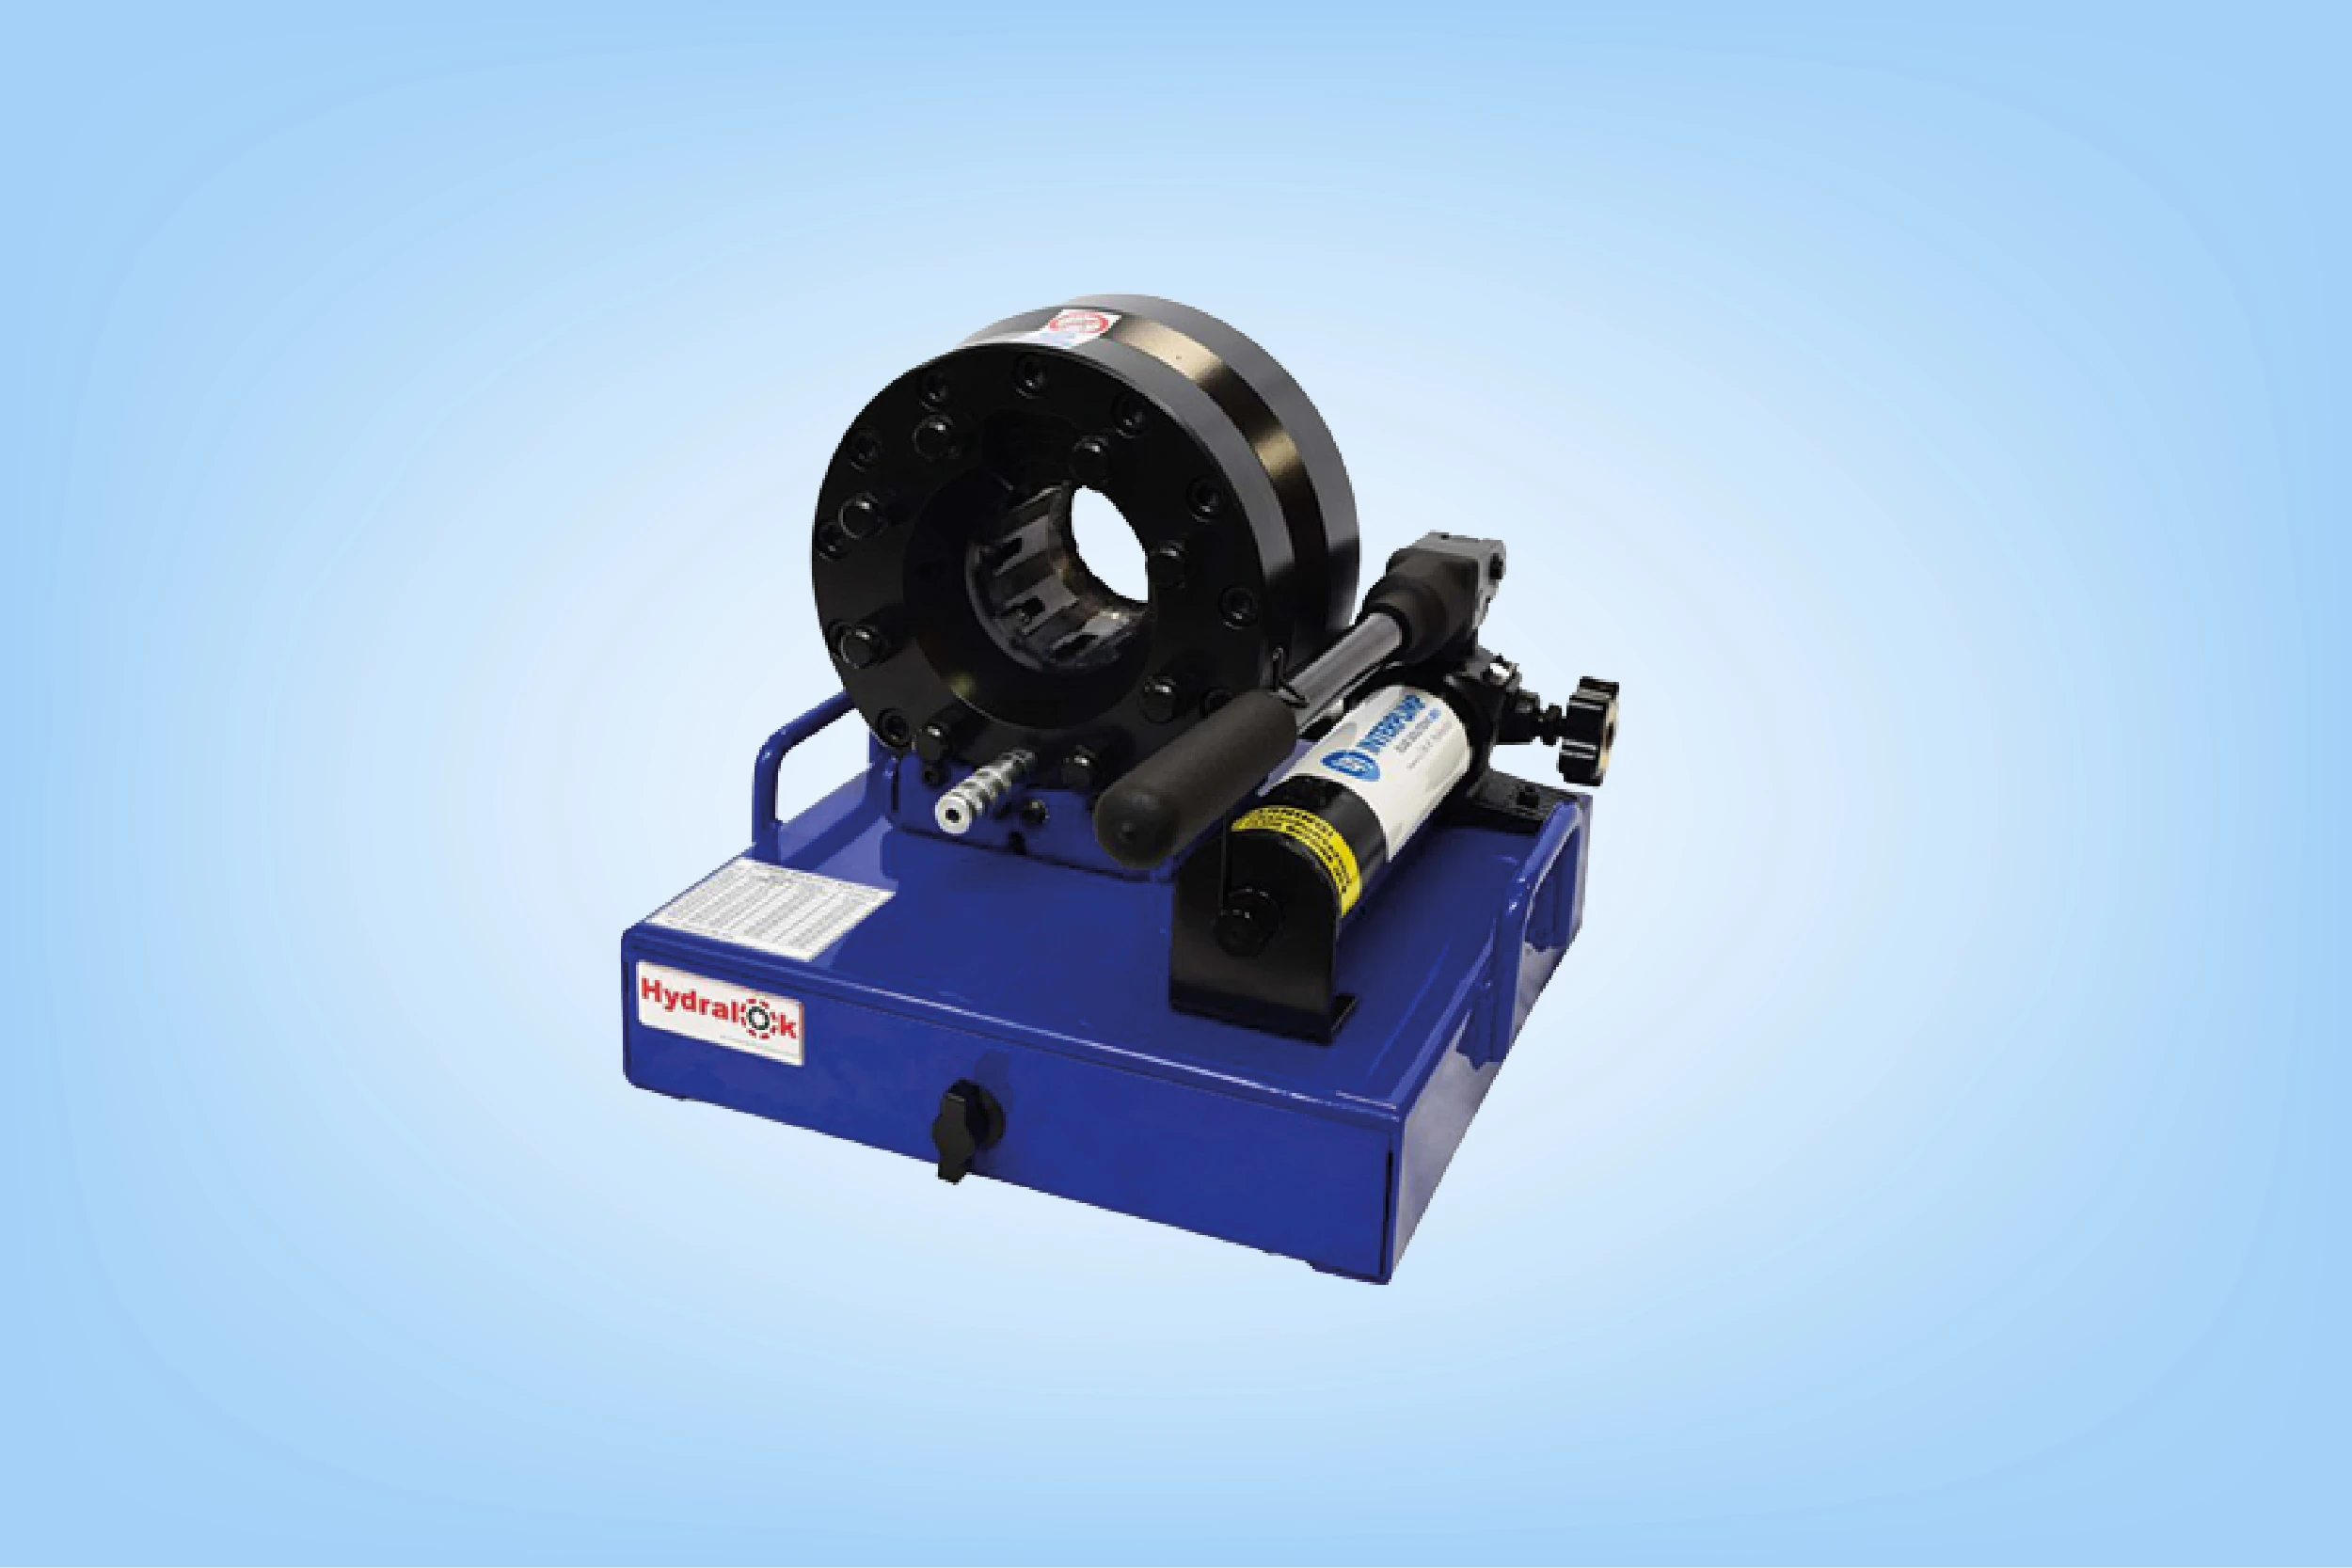
La pressatura rappresenta uno dei passaggi più delicati nella realizzazione di un tubo flessibile oleodinamico. Il raccordo deve rimanere solidale al tubo mentre il circuito lavora sotto pressione, affronta vibrazioni, impulsi, variazioni termiche e movimenti continui.
Una crimpatura corretta crea un collegamento stabile tra tubo e raccordo. Una lavorazione non conforme può invece provocare trafilamenti, danneggiare la struttura del tubo o compromettere la tenuta dell’assemblaggio.
Per questo motivo le presse per tubi oleodinamici industriali non devono essere valutate soltanto in base alla forza massima disponibile. La scelta deve considerare diametri da lavorare, struttura dei tubi, tipologia di raccordi, matrici, apertura della testa, frequenza dei cicli, precisione e organizzazione della produzione.
In un’officina che realizza tubazioni ogni giorno, pochi secondi risparmiati su ogni lavorazione e una maggiore ripetibilità possono incidere significativamente sulla produttività. Durante un intervento di manutenzione sul campo, invece, portabilità e semplicità possono contare più della velocità produttiva.
Come funziona una pressa per tubi oleodinamici
La pressa, spesso chiamata anche pressatubi o crimpatrice, applica una forza radiale controllata sulla boccola metallica del raccordo.
Le matrici si chiudono progressivamente intorno alla boccola e ne riducono il diametro. La deformazione crea il serraggio necessario tra raccordo e tubo.
La macchina non deve semplicemente “stringere il più possibile”. Deve raggiungere un diametro di crimpatura definito dal sistema tubo-raccordo utilizzato.
Se la pressatura risulta insufficiente, il raccordo può perdere tenuta o sfilarsi sotto pressione. Se l’operatore comprime eccessivamente la boccola, può invece deformare troppo il raccordo o danneggiare gli strati del tubo.
La qualità nasce quindi dal controllo della deformazione, non dalla forza applicata in assoluto.
Diametro di crimpatura: il parametro che determina il risultato
Il diametro finale rappresenta uno dei principali riferimenti per verificare la pressatura.
Produttori di tubi e raccordi indicano specifici valori di crimpatura per ciascuna combinazione compatibile. L’operatore deve utilizzare questi dati come riferimento e impostare la macchina di conseguenza.
Non esiste quindi un diametro universale valido semplicemente perché due tubi possiedono la stessa misura nominale.
La struttura interna, lo spessore della gomma, il numero di trecce o spirali metalliche, la geometria del raccordo e la boccola possono cambiare.
Controllare il diametro dopo la pressatura
L’operatore deve misurare il raccordo crimpato con uno strumento adeguato e confrontare il risultato con le specifiche del produttore.
Questo controllo permette di individuare errori di regolazione, matrici non corrette o variazioni del processo prima che il tubo venga installato sulla macchina.
Forza di pressatura: più tonnellate non significano sempre una pressa migliore
La forza di pressatura indica la capacità della macchina di deformare il raccordo.
Tubi di grande diametro, raccordi robusti e tubazioni rinforzate con più strati metallici richiedono generalmente capacità superiori rispetto agli assemblaggi di dimensioni ridotte.
Il valore massimo della pressa deve quindi risultare compatibile con le lavorazioni previste.
Acquistare la macchina con il numero di tonnellate più elevato non rappresenta però automaticamente la scelta migliore.
Un’officina che lavora prevalentemente tubi di piccolo e medio diametro deve privilegiare una macchina adeguata al proprio campo operativo, semplice da configurare e capace di garantire una buona ripetibilità.
Il responsabile tecnico deve considerare la forza insieme a tutti gli altri parametri della macchina.
Capacità e diametro massimo del tubo
Il diametro massimo rappresenta uno dei primi dati da verificare.
La capacità dichiarata deve però essere letta insieme alla costruzione del tubo.
Un tubo con più spirali metalliche richiede condizioni di lavorazione diverse rispetto a un tubo con rinforzo più semplice, anche quando i due prodotti presentano dimensioni nominali simili.
Prima dell’acquisto conviene quindi creare un elenco realistico delle tubazioni che l’officina dovrà assemblare:
- diametro minimo e massimo;
- tubi a una o più trecce;
- tubi spiralati;
- tipologie di raccordo utilizzate;
- frequenza delle diverse lavorazioni;
- possibili esigenze future.
Questo approccio evita di scegliere una pressa sulla base di un’unica misura e permette di valutare la capacità realmente necessaria.
Apertura della testa e apertura di lavoro
Due presse con una forza simile possono offrire possibilità operative differenti.
L’apertura massima della testa influenza la capacità di inserire raccordi ingombranti, flange o geometrie particolari. L’apertura di lavoro determina invece lo spazio effettivamente disponibile durante il ciclo.
Questi parametri diventano particolarmente importanti quando l’officina lavora assemblaggi non standard o raccordi con dimensioni esterne elevate.
Una testa troppo piccola può limitare l’impiego della macchina anche quando la forza teoricamente disponibile risulta sufficiente.
La scelta deve quindi partire dai componenti reali che devono attraversare la testa della pressa.
Matrici per la crimpatura dei tubi oleodinamici
Le matrici trasferiscono la forza della macchina alla boccola.
Ogni set lavora entro un determinato intervallo di diametri. L’operatore seleziona la matrice prevista per l’assemblaggio e imposta la macchina per raggiungere il diametro finale richiesto.
Perché la matrice corretta è fondamentale
Una matrice non adatta può compromettere la distribuzione della forza sulla boccola.
Il raccordo deve ricevere una compressione uniforme lungo la zona prevista dal produttore. Irregolarità, posizionamenti errati o utensili non compatibili possono produrre una pressatura fuori specifica.
Anche lo stato delle matrici conta.
Sporco, residui e usura possono modificare progressivamente la qualità della lavorazione. Il tecnico deve quindi mantenere pulite le superfici e controllare periodicamente le condizioni dei segmenti.
La gestione ordinata dei set di matrici riduce inoltre gli errori durante i cambi di produzione.
Presse manuali, elettriche e portatili
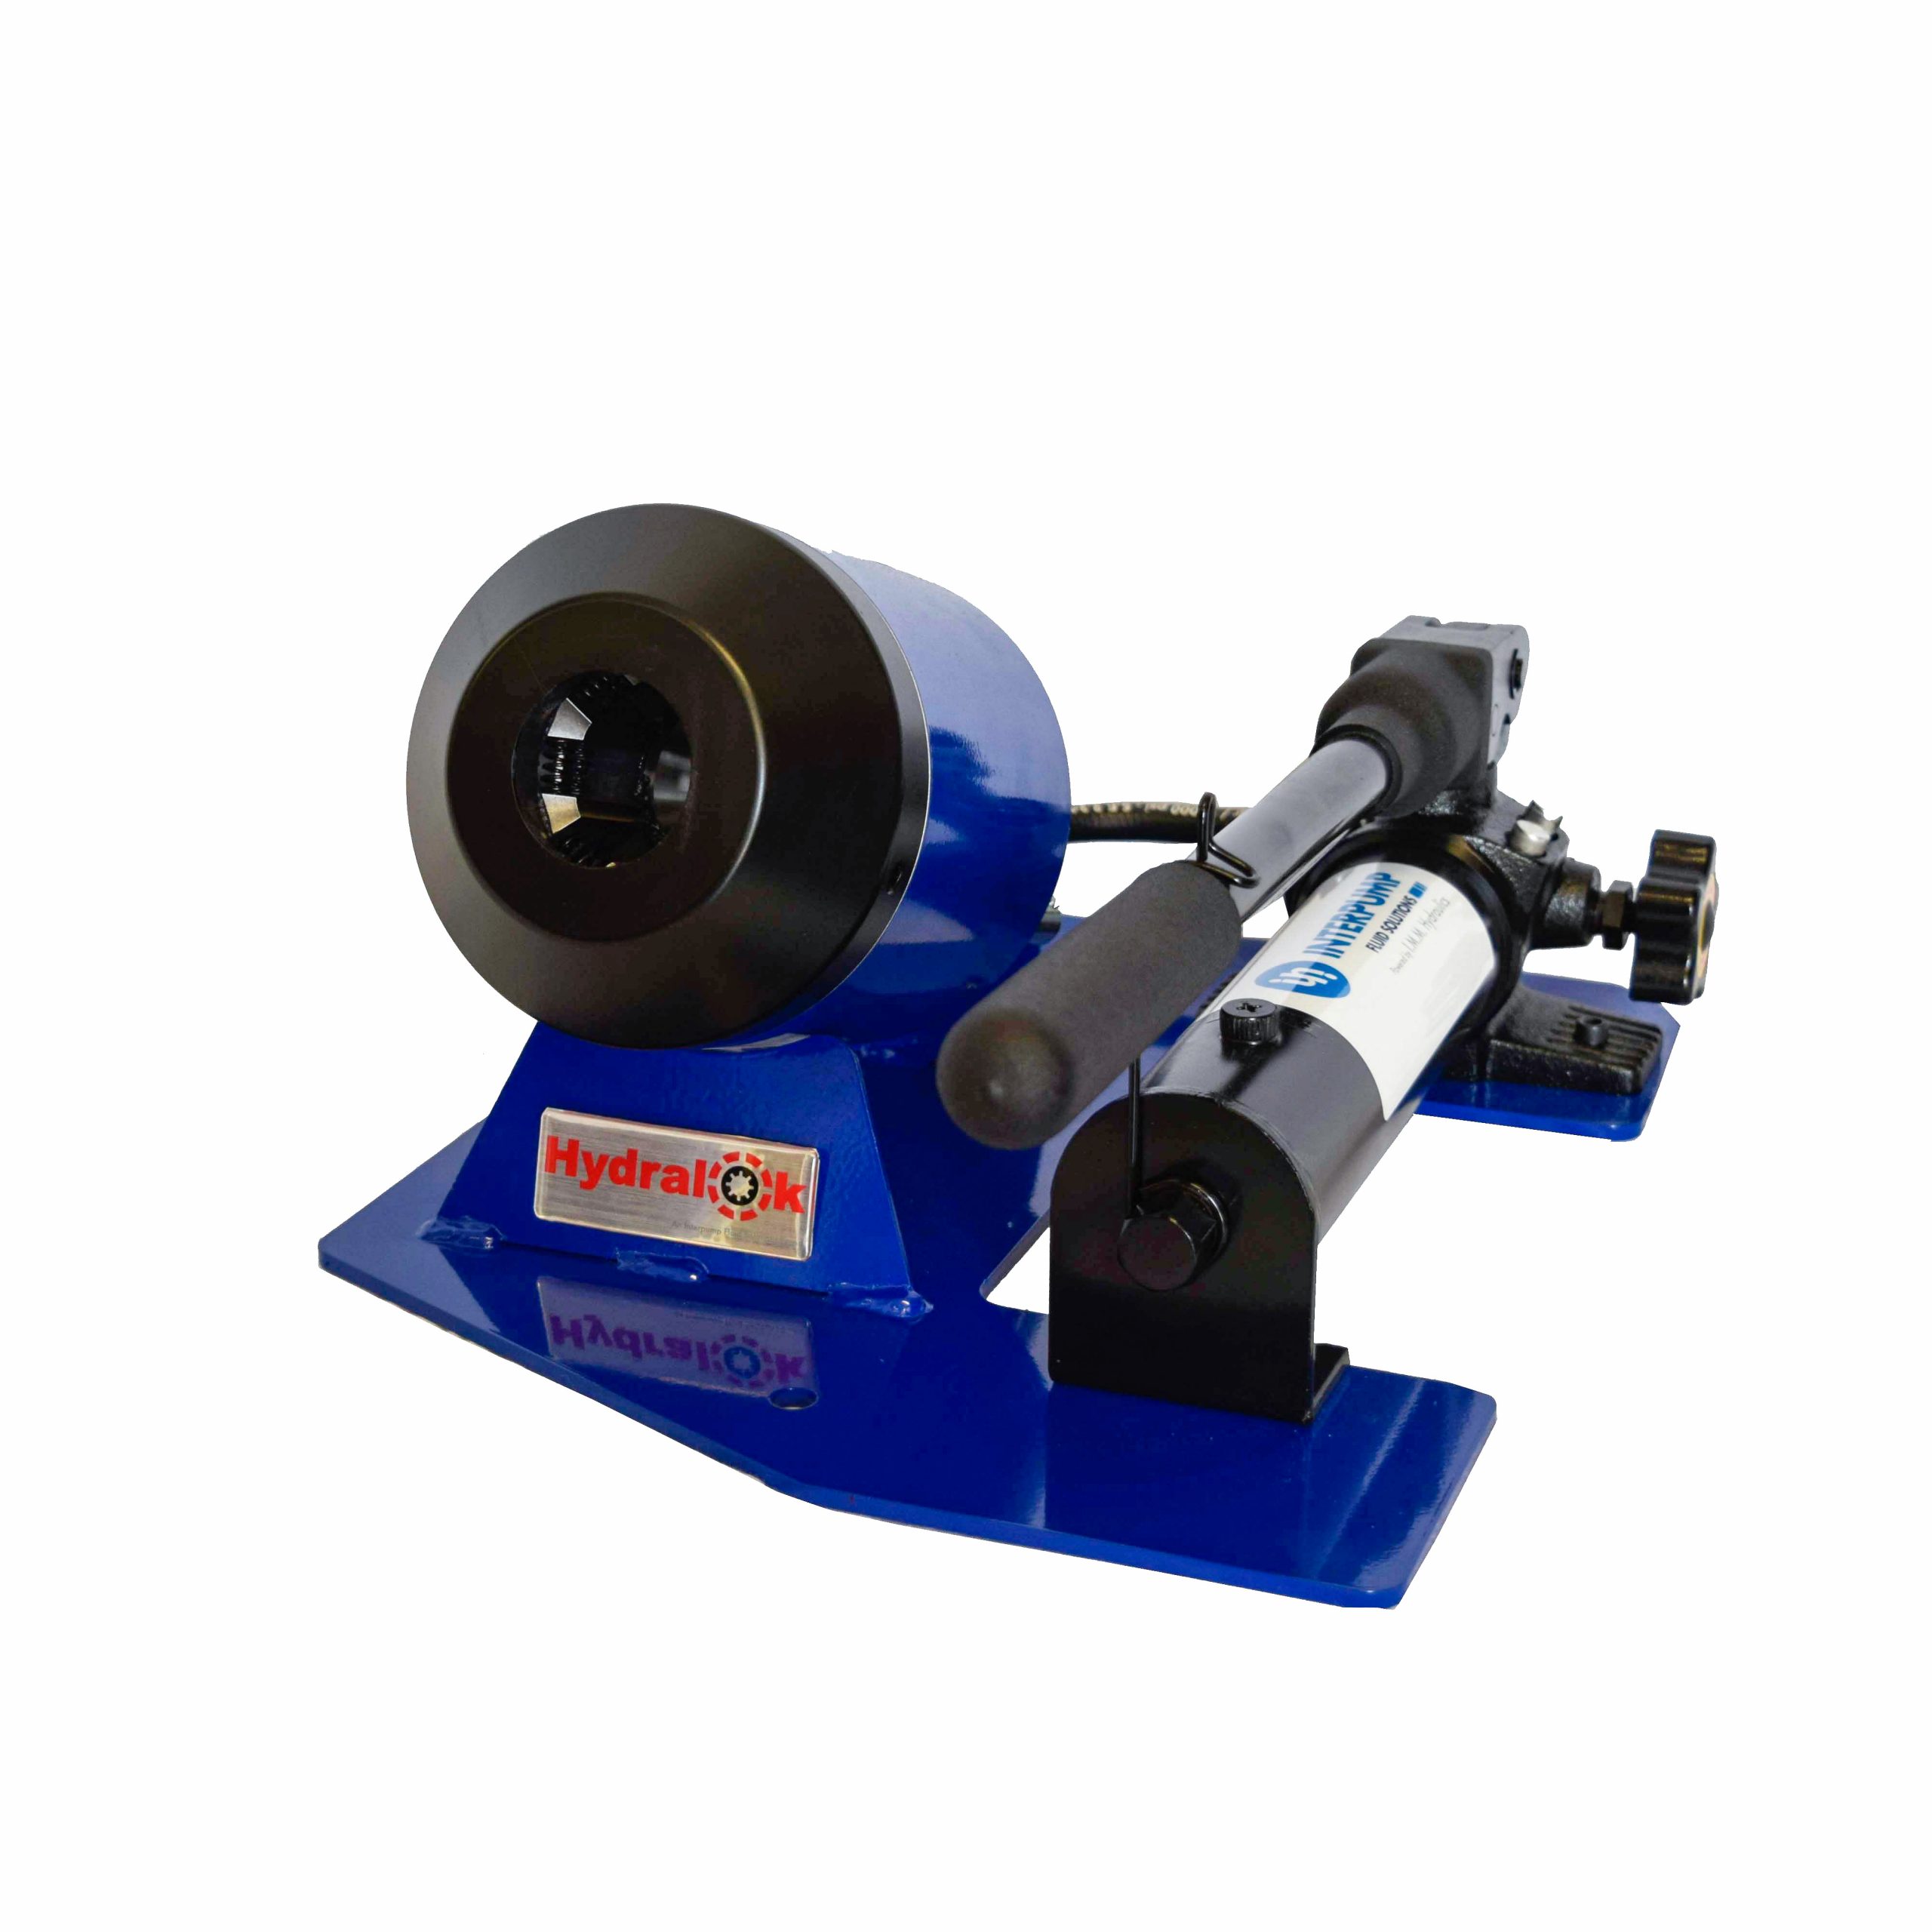
LubeTeam Hydraulic propone diverse configurazioni di Presse per tubi oleodinamici, comprese soluzioni manuali, elettriche, portatili e verticali per differenti esigenze operative.
Presse manuali
Le presse manuali risultano utili quando il numero di lavorazioni rimane contenuto oppure quando l’operatore lavora in un luogo privo di una comoda alimentazione elettrica.
Offrono una configurazione relativamente semplice e possono rappresentare una soluzione efficace per manutenzione e lavorazioni occasionali.
Quando il volume produttivo aumenta, però, il tempo richiesto per ogni ciclo assume maggiore importanza.
Presse elettriche
Le presse elettriche rispondono meglio alle esigenze di officine e reparti che lavorano tubazioni con continuità.
L’azionamento motorizzato riduce l’intervento manuale, migliora la regolarità dei cicli e permette di organizzare una produzione più rapida.
In questo scenario diventano importanti ergonomia, velocità, accessibilità della testa e semplicità nella sostituzione delle matrici.
Presse portatili
Una pressa portatile permette di realizzare o ripristinare una tubazione direttamente vicino alla macchina.
Questa caratteristica offre un vantaggio concreto nei settori movimento terra, agricolo, industriale e nella manutenzione di mezzi o impianti difficili da spostare.
La gamma offerta da LubeTeam Hydraulic comprende modelli compatti sviluppati proprio per interventi sul posto, oltre a macchine destinate all’utilizzo stabile in officina.
Presse verticali
La configurazione verticale facilita determinate modalità di inserimento e movimentazione del tubo.
LubeTeam Hydraulic propone anche presse verticali destinate alla raccordatura di tubi flessibili, affiancandole alle versioni con testa tonda e alle unità portatili.
Produzione occasionale o produzione in serie
Il numero di tubi realizzati ogni giorno cambia completamente i criteri di scelta.
Per poche riparazioni mensili, una soluzione compatta può coprire le necessità senza introdurre complessità inutili.
Un’officina specializzata deve invece ragionare sul ciclo produttivo complessivo.
Non conta soltanto il tempo durante il quale la macchina chiude le matrici. Bisogna considerare:
- selezione e montaggio delle matrici;
- regolazione del diametro;
- posizionamento del tubo;
- ciclo di crimpatura;
- estrazione dell’assemblaggio;
- controllo dimensionale;
- passaggio alla misura successiva.
Quando l’operatore ripete queste operazioni decine o centinaia di volte, ergonomia e semplicità incidono direttamente sulla produttività.
Preparazione del tubo prima della pressatura
La pressa non può correggere un assemblaggio preparato male.
Il tubo deve presentare un taglio pulito e compatibile con la procedura prevista. L’operatore deve inserire correttamente il raccordo e rispettare la profondità indicata dal produttore.
Una lunghezza di inserimento errata modifica la zona sulla quale la boccola esercita la propria azione.
Prima della crimpatura occorre inoltre verificare la compatibilità tra tubo, raccordo e boccola. Mischiare componenti senza una specifica compatibilità documentata può compromettere il comportamento dell’assemblaggio anche quando il diametro finale sembra corretto.
La macchina esegue quindi soltanto una parte del processo. La qualità dipende dall’intero sistema.
Errori comuni nella pressatura dei tubi oleodinamici
Utilizzare un valore di crimpatura approssimativo
L’operatore non deve scegliere il diametro “per esperienza” quando dispone dei dati tecnici del sistema.
Occorre utilizzare la specifica prevista per quella combinazione di componenti.
Scegliere la matrice sbagliata
Una matrice non corretta può impedire alla macchina di raggiungere il risultato previsto oppure distribuire male la deformazione.
Posizionare male il raccordo
La boccola deve trovarsi nella corretta posizione all’interno delle matrici. Un posizionamento incoerente produce una crimpatura diversa da quella validata dal produttore.
Non controllare il diametro
La regolazione iniziale non garantisce automaticamente che tutte le lavorazioni successive rimangano corrette.
Controlli periodici permettono di individuare variazioni prima che generino una serie di assemblaggi non conformi.
Trascurare la pulizia
Residui metallici, gomma e sporco possono accumularsi nell’area di lavoro. La pulizia contribuisce a mantenere costante la precisione e permette all’operatore di individuare più facilmente anomalie e usura.
Controllo qualità dell’assemblaggio
Una buona procedura non termina quando la pressa si apre.
L’operatore deve verificare visivamente il raccordo e controllare il diametro secondo le indicazioni tecniche applicabili.
Il controllo deve ricercare deformazioni anomale, posizione errata della boccola, danni al tubo e irregolarità evidenti della pressatura.
Nelle produzioni ripetitive conviene registrare almeno i parametri essenziali della lavorazione. Una semplice procedura standardizzata riduce la dipendenza dalla memoria dell’operatore e migliora la ripetibilità tra turni differenti.
Quando cambia una combinazione tra tubo e raccordo, il tecnico deve verificare nuovamente impostazione, matrici e risultato finale.
Manutenzione delle presse per tubi oleodinamici industriali
Una pressa deve mantenere precisione nel tempo.
La manutenzione deve seguire le indicazioni del costruttore e concentrarsi sulle parti che influenzano movimento e ripetibilità.
Il personale deve controllare periodicamente:
- condizioni e pulizia delle matrici;
- scorrimento dei componenti mobili;
- eventuali perdite nel circuito idraulico della macchina;
- condizioni di tubazioni e raccordi;
- livello e stato del fluido, quando previsto;
- precisione della regolazione;
- dispositivi di comando e sicurezza;
- eventuali rumori o movimenti anomali.
Quando il diametro misurato inizia a discostarsi dalla regolazione prevista, l’operatore non deve compensare automaticamente modificando l’impostazione. Deve prima verificare la causa.
Usura, gioco meccanico, matrici danneggiate o problemi nel sistema di azionamento possono infatti alterare il processo.
Come scegliere una pressa per tubi oleodinamici industriali
La selezione deve partire dal lavoro reale dell’officina.
Prima dell’acquisto occorre definire:
- gamma di diametri da trattare;
- struttura e rinforzo dei tubi;
- raccordi utilizzati;
- forza necessaria;
- apertura richiesta;
- numero di assemblaggi giornalieri;
- necessità di lavorare sul campo;
- disponibilità di alimentazione;
- frequenza dei cambi misura;
- numero e gamma delle matrici;
- spazio disponibile;
- necessità future di aumentare capacità o produttività.
LubeTeam Hydraulic propone presse con configurazioni differenti proprio perché una macchina destinata alla manutenzione occasionale non può rispondere agli stessi criteri di un’attrezzatura inserita in una produzione continua.
La scelta più efficace non consiste quindi nell’individuare la pressa con la forza massima più elevata, ma quella che copre correttamente tubi, raccordi, volumi produttivi e modalità operative dell’utilizzatore.
Precisione e ripetibilità determinano la qualità della pressatura
Una pressa per tubi oleodinamici trasforma un insieme di componenti in una connessione destinata a lavorare sotto pressione. Per questo ogni passaggio deve rispettare parametri definiti.
Forza, matrici, diametro finale, apertura e velocità della macchina rappresentano strumenti al servizio dello stesso obiettivo: ottenere assemblaggi ripetibili e conformi alle specifiche del sistema tubo-raccordo.
In un contesto professionale, la vera prestazione di una pressa non coincide quindi con il valore massimo riportato sulla scheda tecnica.
La macchina corretta è quella che permette all’operatore di ottenere la crimpatura prevista, verificarla e ripeterla con continuità sulle lavorazioni realmente richieste dall’officina.